在不干胶商标 UV 印刷生产中,上色不均、墨层发花、局部漏印、深浅色差是高频质量缺陷,直接拉高标签废品率,增加原材料损耗与生产工时成本。很多企业在调整油墨、UV 固化灯、印刷压力后,缺陷依旧反复出现,核心原因常被忽略 ——UV 胶辊选型、材质匹配与状态管控不到位。
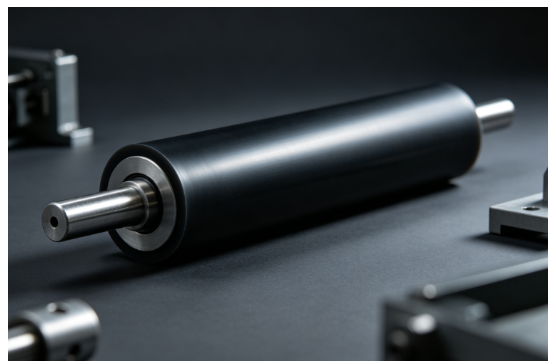
UV 胶辊作为油墨转移的核心载体,承担传墨、匀墨功能,胶辊表面硬度、耐 UV 油墨溶胀性、表面粗糙度、同心度,都会直接决定不干胶商标的墨层均匀度。不干胶标签基材种类繁杂,铜版纸、合成纸、PET、PE 薄膜表面吸收性差异大,对胶辊的适配要求各不相同,单一型号 UV 胶辊无法适配全部印刷场景。
造成不干胶商标上色不均,和 UV 胶辊相关的诱因主要分为四类。,胶辊材质不耐 UV 油墨侵蚀,长期接触 UV 光油、油墨发生溶胀,胶面出现细微鼓包、微孔,传墨量忽大忽小,印刷图案出现条状色差。第二,胶辊硬度选型错误,硬度过高,胶辊与版辊贴合不足,局部断墨;硬度过低,受压形变过大,墨层堆积,出现墨斑。第三,胶辊加工精度不足,同心度偏差,运转时跳动,横向墨色深浅波动。第四,胶辊老化、表面结晶、结墨垢,油墨无法均匀转移,标签图案发虚。
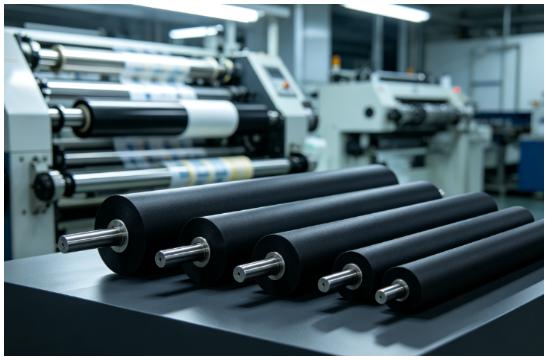
针对不干胶商标 UV 印刷上色不均问题,UV 胶辊选型需要从多维度把控。首先是胶辊橡胶材质,优先选用耐 UV 单体、低溶胀的丁腈或专用 UV 聚氨酯胶料,减少油墨腐蚀带来的胶面变形,保障长期匀墨稳定性。其次是胶辊邵氏硬度,纸张类不干胶商标,推荐选用邵氏 A60~70;PET、BOPP 薄膜类标签,建议邵氏 A70~80,兼顾贴合性与传墨稳定性。
同时要关注胶辊表面精磨粗糙度,不干胶商标精细图文印刷,胶辊表面 Ra 值控制在 0.8~1.6μm,粗糙度过大容易藏墨积垢,过小会出现挂墨不足。采购阶段核验胶辊同心度,跳动量控制在 0.03mm 以内,避免高速印刷时周期性墨色条纹。
除选型之外,配套运维同样影响标签良品率。UV 胶辊安装前做好清洁,去除表面脱模剂;生产过程管控车间温度,高温会加速胶辊老化溶胀;定期停机研磨胶辊,清除表面油墨结晶。新胶辊上机,需要进行试机跑墨,逐步微调印刷压力,不要一次性加大压力,防止胶辊受压形变,出现上色不均。
很多印刷厂只关注油墨与固化设备,忽视 UV 胶辊的损耗周期。胶辊属于易损件,当出现持续性横向色差、清洗后依旧墨花,需要及时检测胶辊表面状态,按需修磨或者更换。合理匹配 UV 胶辊,不是单纯更换配件,而是从传墨源头稳定墨层,改善不干胶商标上色不均问题,稳定标签印刷品质,有效降低废品率,减少不干胶原料、UV 油墨的无效损耗,保障连续印刷生产效率。
来源:行业印刷技术资讯;AI豆包生成、运营人员编辑
免责声明:本站所提供信息均来源于AI提供或网络搜集,由本站编辑整理,仅供个人研究、交流学习使用,不涉及商业盈利目的。如涉及版权问题,请联系本站管理员予以更改或删除。
(责任编辑:逸风)
 客服1
 客服2