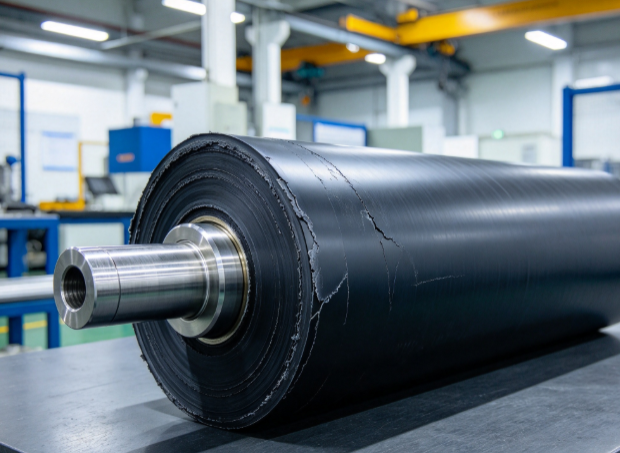
在印刷、纺织、造纸、覆膜、塑料挤出等行业生产过程中,胶辊属于高频损耗件,长期受压、摩擦、化学溶剂侵蚀,极易出现表面磨损、掉胶、脱层、龟裂、局部缺损等故障。很多企业会纠结:直接换新胶辊还是选择包胶翻新。本文从故障处理方案、翻新工艺、价格影响因素、选型避坑多维度讲解,客观对比两种方案,帮助工厂降低设备运维成本。
一、胶辊掉胶、磨损的应急处理与根治方案
1. 轻微磨损(表面划痕、轻微老化,无大面积掉胶脱层)
胶辊表面仅有浅划痕、哑光老化,胶层没有起皮、脱落、气孔,优先采用表面精磨修复。技术人员通过外圆磨床对胶辊外径精密车磨,去除老化受损表层,修正圆度、同轴度,恢复胶辊原始尺寸与表面粗糙度。该方案工期短、成本低,适合印刷胶辊、输送胶辊、涂布胶辊轻度损耗修复。
注意:若胶层剩余厚度不足,不可单纯打磨,强行磨削会快速磨穿胶层,引发批量掉胶。
2. 中度故障(局部掉胶、小面积脱胶、局部坑洞)
局部掉胶、胶层和金属辊芯分离,不能直接打磨。步检测辊芯状态,清理脱落残胶,检查辊芯是否锈蚀、变形。如果辊芯完好,先做辊芯除锈喷砂处理,再对缺损部位填充专用胶料,固化后整体精磨。
若脱胶范围超过胶辊表面积 15%,局部修补稳定性差,建议整辊剥胶重新包胶。局部补胶仅适合小坑应急修复,长期高速工况下补胶位置容易再次开裂脱落。
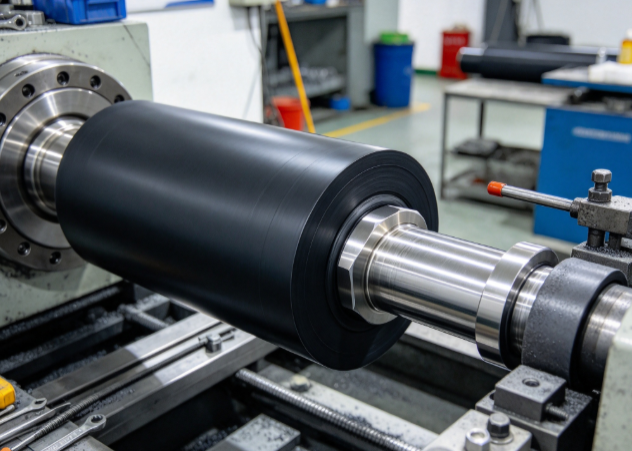
3. 重度损坏(大面积掉胶、胶层整体脱层、辊芯变形锈蚀)
胶辊大面积掉胶、胶层整圈剥离,或者辊芯弯曲、严重锈蚀。先评估辊芯:金属辊芯无裂纹、变形量在公差内,可以完全剥离旧胶层,辊芯喷砂粗化、打底粘接处理,重新浇筑 / 包覆聚氨酯、丁腈橡胶、三元乙丙橡胶等胶料,也就是常说的胶辊包胶翻新。
如果辊芯弯曲、裂纹、严重腐蚀,辊芯失去使用价值,不建议翻新,直接采购全新成品胶辊,避免生产中胶辊跳动,造成产品瑕疵甚至设备损伤。
4. 故障预防要点
胶辊磨损掉胶多来自三类诱因:溶剂腐蚀、压力长期过载、存放不当。日常运维控制设备压力,避免硬硬物刮擦胶面;停机清洁选用适配胶种的清洗剂;闲置胶辊竖立存放,避免长期受压变形老化,延长胶辊使用寿命,减少反复翻新成本。
二、胶辊包胶翻新多少钱?价格影响核心因素
胶辊包胶翻新没有统一固定单价,行业计价一般按**辊面长度、胶辊直径、胶层厚度、橡胶材质、加工精度要求**综合核算。
1. 胶辊规格尺寸:直径越大、包胶有效长度越长,用料越多,价格越高。小型输送胶辊和大型造纸、涂布胶辊价差明显。
2. 包胶材质:聚氨酯 PU 胶辊翻新,耐磨性能优异,多用于输送、覆膜、印刷;丁腈 NBR 耐油,适合油墨、油品工况;三元乙丙 EPDM 耐酸碱耐高温。不同橡胶原料成本差距大,PU 包胶价格普遍高于普通橡胶。
3. 胶层厚度:常规包胶厚度 3–10mm,厚度越高,橡胶耗材增加,报价随之上涨。
4. 加工精度要求:普通输送胶辊精度要求低,价格实惠;印刷胶辊、精密涂布胶辊,需要严格控制圆跳动、同轴度、表面镜面打磨,检测工序多,加工费用更高。
5. 附加工序:辊芯除锈、校正动平衡、旧胶剥除、两端轴承位修复都会产生额外费用。
市场参考区间(仅行业参考,随原料行情浮动):小型普通输送胶辊包胶翻新几百元;中大型印刷胶辊多在千元区间;大型造纸、大型涂布胶辊,因用料和高精度加工,价格可达数千元。对比全新胶辊采购价,合格的包胶翻新成本通常为新胶辊的 30%~60%,辊芯完好前提下,经济性优势突出。
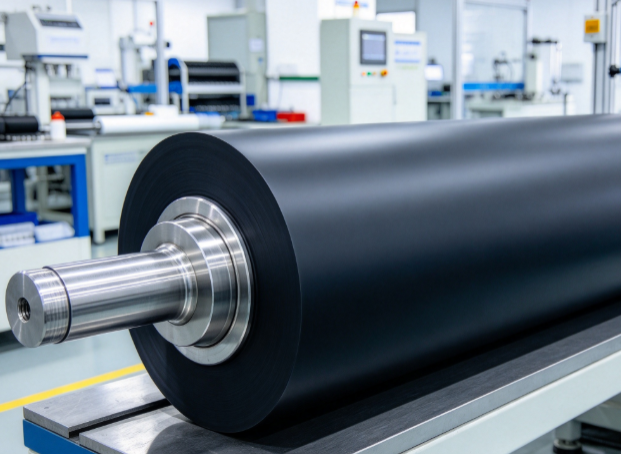
三、胶辊翻新避坑要点
1. 不要只比价。低价翻新常简化喷砂、底胶粘接工序,短期使用后再次脱胶掉胶,返工成本更高。粘接层是防止掉胶的关键工序,不能省略。
2. 明确技术参数。下单前确认胶料硬度(邵氏 A)、胶层厚度、圆跳动公差,匹配生产线工况。硬度选择不当,会出现打滑、压痕、快速磨损问题。
3. 检测验收。翻新完成后,检查胶面无气泡、气孔、裂纹,测试胶层粘接强度,确认尺寸公差合格再上机。
胶辊磨损掉胶优先评估损坏等级和辊芯状态:轻微磨损可精磨修复;局部掉胶可补胶应急;大面积脱胶,辊芯完好时,选择包胶翻新性价比更高;辊芯破损则直接换新。包胶翻新价格受尺寸、胶料、精度、附加工序共同决定,选择具备胶辊加工、检测能力的厂家,保障粘接质量,避免二次掉胶,稳定生产线运行,降低耗材更换的综合成本。
来源:工业胶辊技术实操知识库;AI豆包生成、运营人员编辑
免责声明:本站所提供信息均来源于AI提供或网络搜集,由本站编辑整理,仅供个人研究、交流学习使用,不涉及商业盈利目的。如涉及版权问题,请联系本站管理员予以更改或删除。
(责任编辑:逸风)
 客服1
 客服2